


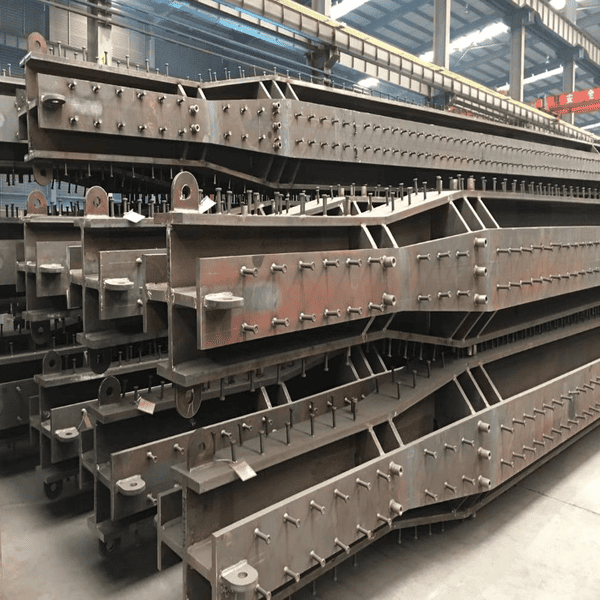
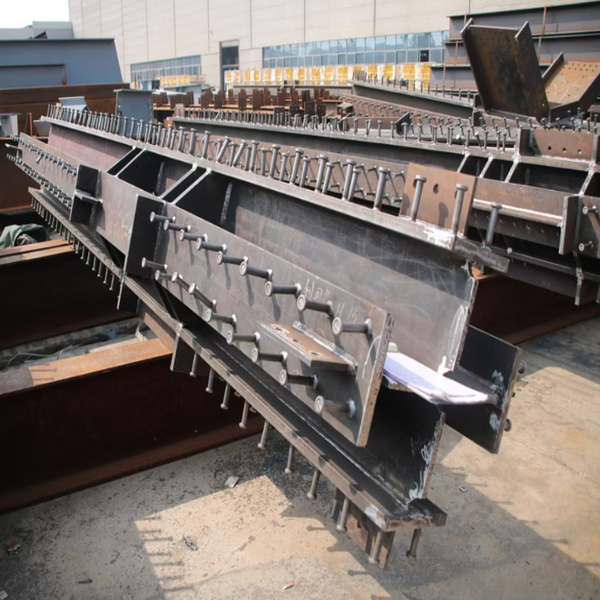


GNEE спеціалізується на прецизійному виготовленні хрестоподібних сталевих колон, важливого компонента для висотних-будинків і важких промислових споруд. Наші поперечні колони, створені для чудового опору осьовому стисненню та багато-направленої стабільності, виготовляються за передовим методом складання "H+2T". Це забезпечує симетричний поперечний-переріз і максимальну структурну цілісність, що робить їх ідеальним вибором для підтримки серцевини в складних сталевих каркасах.

Специфікація хрестоподібних сталевих колон
| Параметр | Подробиці |
|---|---|
| Оцінки матеріалів | Q235B, Q355B/C/D/E, Q355GJ, Q420B, Q460C; ASTM A36, A572 Gr.50; EN10025 S355JR/J2/K2 |
| Відповідність стандартам | GB/T 1591, GB/T 19879, ASTM A6, EN 10025, AISC 360-22, AWS D1.1, EN 1090, GB 50011 (Сейсмічні) |
| Розділ Конфігурація | H+2T (1 H-промінь + 2 T-перерізи) або HH+HH (2 H-промені перпендикулярно) |
| Діапазон розмірів розділу | 200×200мм – 1500×1500мм |
| Товщина плити | 8-100 мм |
| Довжина колонки | До 20 м на сегмент (польове зрощування на більший термін) |
| Точність обробки | Довжина: ±2,0 мм; Розмір перетину: ±2,0 мм; Прямолінійність: L/1000 |
| Процес зварювання | зварювання під флюсом (SAW); Повне-зварювання Т-з’єднання канавок; AWS D1.1 Рівень 1 |
| Контроль НК | 100% UT (ультразвуковий) на T-з’єднанні з повним{2}}проваром; 20% MT (магнітні частки) на кутових зварних швах |
| Обробка поверхні | Дробеструйна обробка Sa2.5 → Epoxy Zinc-Rich Primer (ТСП більше або дорівнює 75 мкм) → Проміжне + верхнє покриття (ТСП 250–300 мкм); Гаряче-цинкування (цинк 85 мкм, 50 років служби); Фторвуглець (необов'язково) |
| Додаткові компоненти | Зрізні шпильки (зварні шпильки з головками), кронштейни, пластини жорсткості, з’єднувальні пластини |
| Сервіс | Індивідуальне виготовлення за цеховими кресленнями; OEM/ODM; Підтримка оптимізації дизайну |
| Упаковка | Підсилення сталевої рами + пухирчаста плівка в точках контакту + кріплення сталевим ременем; Контейнер або піддон |
| Транспорт | Морські перевезення (стандартний/плоский стелажний/відкритий-верхній контейнер кожного розміру) |
Переваги хрестоподібних сталевих колон
Подвійна-осьова симетрія
Чотири ортогональні фланці усувають «слабку вісь» двотаврових балок, забезпечуючи збалансований модуль перетину та стійкість до вигину в усіх напрямках.
↑ 40% бокової жорсткості порівняно з широкими-фланцевими секціями
Чудова інтеграція SRC
Конструкція відкритого-профілю максимізує бетонне обмеження та усуває повітряні кишені, які часто зустрічаються в закритих секціях, підвищуючи композитну вантажопідйомність.
Оптимальний для SRC (залізобетонних) колон
Висока сейсмічна пластичність
Стабільна пластична шарнірна форма та спрощене ортогональне з’єднання-до-колон зменшують ризик крихкого руйнування під час сейсмічних подій.
Відповідає вимогам GB 50011 Special Seismic Grade
Просторова та економічна ефективність
Компактний розмір економить площу підлоги порівняно із залізобетонними колонами. Чотири-з’єднання балки спрощують виготовлення та НК.
↓ 15–20% від загальної вартості виготовлення


Поперечна колона проти H-балки проти коробчастої колони
| Порівняння | Хрестова колона (хрестоподібна) | H-Балусна колона | Колонка коробки |
|---|---|---|---|
| Двовісне згинання | Чотири{0}}рівні, без слабкої осі | Сильна/слабка диспарація осі | Добре в обидві сторони, але потрібні діафрагми |
| Стійкість до кручення | Помірний (відкритий розділ) | Бідний | Відмінно (закритий розділ) |
| SRC Composite | Відмінна бетонна заливка | добре | Погано (повітряні кишені) |
| Складність зварювання | Середній (П-суглобове повне-проникнення) | Низький | Високий (внутрішні діафрагми) |
| Ефективність простору | Високий (компактний перетин) | Низький (великий слабкий-розмір осі) | Середній |
| Вартість виготовлення | Середній | Низький | Високий |
| Кращий додаток | Висотне ядро/сейсмічні зони | Загальні заводи / Мал{0}}поверхівка | Великий-проліт / Високе осьове навантаження |
Виробничий процес і технологія зварювання
КРОК 1 Різання з ЧПУ
Полум'яне/плазмове різання сталевих листів до точних розмірів
01
КРОК 2 H-Виготовлення балки
Зберіть і зваріть первинну двотаврову балку як серцевину конструкції
02
КРОК 3 T-Поділ розділів
Поздовжньо розділіть вторинну балку H- на 2 симетричні T-секції
03
КРОК 4 Поперечна збірка
Приваріть T-секції до обох боків основного полотна за формулою «1H+2T»
04
КРОК 5 Корекція та НК
Механічна правка, 100% UT + MT перевірка, дробеструйна обробка
05


Контроль зварювальних деформацій
Через високе проникнення зварного шва в місцях перетину T-з’єднань загальна напруга усадки під час зварювання хрестоподібної колони може спричинити значну деформацію. Ми контролюємо це за допомогою: попереднього-підігріву перед збиранням (відповідно до WPS/PQR), симетричної послідовності зварювання, гідравлічних позиціонуючих затискачів на поперечній{3}}машині для складання колони та механічного випрямлення після-зварювання. Параметри зварювання контролюються в реальному-часі за допомогою автоматичного запису напруги/сили струму.
Протокол перевірки НК
100% ультразвуковий контроль (UT)- Фазована-матриця УЗ на всіх T-з’єднаннях з повним{3}}зварюванням, здатна виявляти дефекти 2 мм на будь-якій глибині.
20% магнітно-порошковий тест (MT)- Виявлення поверхневих і-поверхневих дефектів на всіх кутових зварних швах.
Перевірка розмірів- Вимірювання на тахеометрі з точністю ±0,2 мм для ортогональної точності.
Стандарти контролю та перевірки якості
| Стадія контролю якості | Критерії |
|---|---|
| Перевірка сировини | Дефекти поверхні (тріщини, рубці, складки, бульбашки) не допускаються; Глибина іржі/піттингу Менше або дорівнює ½ товщини плити негативний допуск; Сертифікат випробувань млина (MTC) з можливістю відстеження |
| Випробування на міцність і міцність на розтяг | Внутрішнє-тестування на текучість/розтягнення + перевірка третьою-стороною; Випробування на розтяг у напрямку Z- для запобігання розриву пластин |
| Толерантність до виготовлення | Допуск на товщину пластини <0,25 мм; 100% перевірка розмірів з допуском < 1 мм; Прямолінійність в межах L/1000 |
| Якість зварювання | 100% UT на зварних швах-з повним проплавленням (без дефектів); 20% MT на кутових швах (без бульбашок/дефектів); AWS D1.1 Прийняття рівня 1 |
| Обробка поверхні | Дробеструйна обробка до Sa2,5 (металевий блиск, відсутність іржі); Ґрунтовка протягом 5 годин після струменя; ТСП > 75 мкм; Випробування на відпустку (мокра губка 67,5 В/мкм) |
| Перевірка-третьою стороною | доступна перевірка SGS/BV; Тестування свідків для критичних проектів; Повна документація WPS/PQR |
Додаткові компоненти: зрізні шпильки, кромки та ребра жорсткості
Зрізні шпильки (зварні шпильки з головкою)
Створює постійний механічний зв'язок між сталевим сердечником і бетоном у системах SRC. Запобігає ковзанню між матеріалами під дією бічних зсувних сил від вітрових/сейсмічних навантажень.
Корбелі
Зварні виступи кронштейнів для опорних балок або другорядних конструкційних елементів, що забезпечують ефективну передачу навантаження в точках з’єднання.
Пластини жорсткості
Внутрішні підсилювальні пластини в зонах високого-напруження, щоб запобігти локальному пошкодженню полотна та підвищити стійкість колони під концентрованими навантаженнями.
З'єднувальні пластини
Попередньо-зварені опорні плити та ковпачки для польових болтових з’єднань, що забезпечує швидке-зведення на місці та гарантію якості.

Застосування хрестоподібних сталевих колон
Типові програми
Висотні-будинки: Core columns in supertall structures (>200 м), мега-рама з вертикальним навантаженням-несучі елементи, де двовісна ємність і компактна площа є важливими.
Проекти мостів:Опорні елементи для опор мосту з надійними сейсмічними показниками та ефективним монтажем на місці.
Промислові підприємства:Збірні поперечні колони пришвидшують-монтування заводських кранових опор і-платформ для важких умов.
Підземні споруди:Гаражі та тунелі, що вимагають стійкої опори проти інтенсивних вертикальних і бічних навантажень.

Експортні кейси
| Призначення експорту | Тип проекту | Тоннаж | Марка сталі | Обробка поверхні | рік |
|---|---|---|---|---|---|
| Філіппіни (Маніла) | Висока-основна колона | 850 тонн | Q355B | Епоксидне цинко-збагачене + верхнє покриття (ТСП 250 мкм) | 2023 |
| ОАЕ (Дубай) | Мега-каркасна комерційна вежа | 1200 тонн | Q355GJ | Гаряче{0}}цинкування + фторвуглець | 2020 |
| Індонезія (Джакарта) | Промислове підприємство з краном | 680 тонн | Q355B | Дробеструйна епоксидна грунтовка Sa2.5 + | 2024 |
| Австралія (Перт) | Гірнича інфраструктура | 950 тонн | Q355B | Гаряче-цинкування (C5-M судно) | 2025 |
| Чилі (Сантьяго) | Сейсмічна зона комерційної будівлі | 520 тонн | Q355B | Епоксидне цинко-збагачене + верхнє покриття (ТСП 250 мкм) | 2025 |
| Саудівська Аравія (Ер-Ріяд) | Опора опори мосту | 430 тонн | Q420B | Дробеструйна епоксидна грунтовка Sa2.5 + | 2026 |
Анти{0}}системи захисту від корозії для різних середовищ
| Навколишнє середовище | Клас корозійності | Рекомендована система | Життя дизайну |
|---|---|---|---|
| Приміщення / Сухе | C1–C2 | Дробеструйна обробка Sa2.5 + Епоксидна грунтовка (ТПТ 120 мкм) | 15–20 років |
| Міський / Промисловий | C3–C4 | Sa2.5 + Zinc-epoxy + Intermediate + Topcoat (ТСП 250 мкм) | 20–25 років |
| Прибережний / Морський | C5-M | Гаряче-цинкування (85 мкм) + фторуглеродне верхнє покриття / епоксидне-наповнене керамікою | 50+ років |
| Хімічна обробка | C5-I | Верхнє покриття Sa2.5 + High-epoxy + вінілефір (ТПТ 300 мкм) | 25–30 років |
Упаковка, доставка та підтримка встановлення
Конструкційне посилення:Важкі сталеві рами або спеціальна дерев’яна підкладка запобігають згинанню/деформації поперечних-зрізів під час транспортування.
Захист покриття:Повітряна плівка або промислова прокладка в точках контакту захищає фарбу/оцинковане покриття від подряпин.
Надійне кріплення:-Високоміцні сталеві ремені та системи кріплення запобігають зсуву під час океанських подорожей.
Попереднє-складання:Для важких/складних секцій рекомендовано фабричне випробування, щоб перевірити точність-підгонки перед відправленням.
Монтаж поля:Болтові моментні з’єднання, призначені для швидкого-складання на місці; Перевірка висоти в межах 1:500 по вертикалі.
Час виконання:
| Пункт | Подробиці |
|---|---|
| Час виконання (на замовлення) | 20-45 днів залежно від тоннажу та складності |
| Час виконання (розміри запасів) | 7-15 днів |
| Рашове виробництво | Доступно 15 днів прискореного терміну (стягується додаткова плата) |

Як замовити - 4-Step Custom Fabrication
Надати креслення
Надішліть робочі креслення, специфікації та вимоги до проекту
Цитата та дизайн
Отримайте детальну пропозицію + пропозиції щодо оптимізації дизайну
Підтвердити та виготовити
Затвердити креслення, організувати виробництво відповідно до WPS/PQR
Контроль якості та доставка
Перевірка НК, перевірка третьою-стороною, безпечне пакування та транспортування

FAQ:
Що таке MOQ для нестандартних хрестоподібних сталевих колон?
MOQ є гнучким і залежить від масштабу проекту. Для індивідуального виготовлення типовий мінімум становить 10–30 тонн. Для розмірів запасів можуть бути прийняті менші пробні замовлення. Зв’яжіться з нами, надавши креслення вашого проекту, щоб отримати конкретну пропозицію.
Скільки часу займає виготовлення типового замовлення?
Стандартний термін виготовлення становить 20–45 днів для індивідуальних поперечних колон залежно від тоннажу та складності. Складські розміри можуть бути відправлені протягом 7–15 днів. Термінові замовлення з прискореним виготовленням доступні за запитом.
Яким стандартам зварювання відповідають ваші поперечні колони?
Наші хрестоподібні колони зварені відповідно до стандартів AWS D1.1 (американський), EN 1090 (європейський) і GB 50661 (китайський). Усі зварні шви T-з’єднання з повним-проваром проходять 100% перевірку UT до рівня 1 приймання. Надаються кваліфікація зварника та документи WPS/PQR.
Чи можете ви надати попередньо зварені зрізні шпильки та кронштейни?
так Ми пропонуємо попередньо{1}}приварені зрізні шпильки (зварні шпильки з головками), кронштейни, пластини жорсткості та з’єднувальні пластини як додаткові компоненти. Вони інтегровані під час заводського виготовлення відповідно до ваших робочих креслень, щоб спростити встановлення на місці.
Яку максимальну довжину колони можна виготовити?
Ми можемо виготовити поперечні колони до 20 метрів на сегмент. Для більш довгих колон з’єднання, закріплені польовими болтами, розроблено з моментними з’єднаннями для швидкого -складання на місці та гарантії якості.
Чи надаєте ви сертифікати перевірки-третіх сторін?
так Ми співпрацюємо з SGS, BV і TÜV для перевірки-третіми сторонами. Сертифікати випробування матеріалів (MTC), кваліфікація зварювальника, звіти про НК і записи про перевірку розмірів надаються з кожною партією для повної відстежуваності.
Яку-антикорозійну систему рекомендовано використовувати для морського середовища?
Для морських середовищ C5-M ми рекомендуємо гаряче цинкування-зануренням (цинкове покриття 85 мкм) плюс фторвуглецеве верхнє покриття або епоксидну систему з керамічним-наповненням, що забезпечує 50+ років розрахункового терміну служби. У надзвичайних випадках радіуси внутрішніх кутів приділяють особливу увагу для покриття без отворів.
Чи можна використовувати поперечні колони в сейсмічних зонах?
Абсолютно. Хрестоподібні сталеві колони демонструють виняткову сейсмостійкість завдяки стабільному пластиковому шарніру. Їхня геометрія спрощує з’єднання ортогональних балок-із-колонами, зменшуючи затори під час зварювання та ризик крихкого руйнування. Ми виготовляємо відповідно до вимог спеціального сейсмічного класу GB 50011 та AISC 341.


